Omkostningerne ved injektionsformværktøjer
Læg en besked
Omkostningerne ved injektionsformværktøjer
Materielle omkostninger
Materielle omkostninger bestemmes af vægten af det krævede materiale og enhedsprisen for dette materiale. Materialets vægt er helt klart et resultat af delvolumen og materialetæthed; dog kan delens maksimale vægtykkelse også spille en rolle. Vægten af det krævede materiale inkluderer det materiale, der fylder formens kanaler. Størrelsen af disse kanaler, og dermed mængden af materiale, bestemmes stort set af tykkelsen af delen.

Mold Making omkostninger
Produktionsomkostninger beregnes primært ud fra timeprisen og cyklustiden. Timeprisen er proportional med størrelsen på den sprøjtestøbemaskine, der bruges, så det er vigtigt at forstå, hvordan delkonstruktionen påvirker maskinvalget. Sprøjtestøbningsmaskiner henvises typisk til mængden af den spændekraft, de leverer. Den krævede klemkraft bestemmes af det projicerede område af delen og det tryk, som materialet indsprøjtes med. Derfor vil en større del kræve en større klemkraft og dermed en dyrere maskine. Visse materialer, der kræver høje injektionstryk, kan også kræve maskiner med højere tonnage. Størrelsen på delen skal også være i overensstemmelse med andre maskinspecifikationer, såsom klemmeslag, pladestørrelse og skudkapacitet.
Cyklustiden kan opdeles i injektionstid, køletid og nulstillingstid. Ved at reducere en af disse tidspunkter sænkes produktionsomkostningerne. Injektionstiden kan reduceres ved at reducere den maksimale vægtykkelse af delen og delvolumenet. Køletiden reduceres også for lavere vægtykkelser, da de kræver mindre tid til at køle hele vejen igennem. Flere termodynamiske egenskaber ved materialet påvirker også køletiden. Til sidst afhænger nulstillingstiden af maskinens størrelse og delstørrelse. En større del vil kræve større bevægelser fra maskinen for at åbne, lukke og skubbe ud delen, og en større maskine kræver mere tid for at udføre disse handlinger.

Værktøjsomkostninger
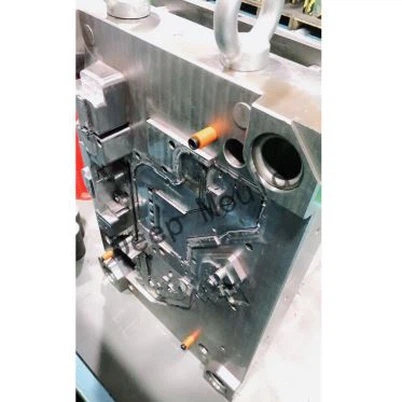
Værktøjsomkostningerne har to hovedkomponenter - formbasen og bearbejdningen af hulrummet. Omkostningerne ved formbasen styres primært af størrelsen på delens kuvert. En større del kræver en større, dyrere formbase. Omkostningerne ved bearbejdning af hulrum påvirkes af næsten alle aspekter af delens geometri. Den primære omkostningsdriver er størrelsen på hulrummet, der skal bearbejdes, målt ved det projicerede område af hulrummet (lig med det projicerede område af delen og de projicerede huller) og dens dybde. Eventuelle andre elementer, der kræver ekstra bearbejdningstid, vil tilføje omkostningerne, inklusive funktionstælling, skilleoverflade, sidekerner, løftere, skrueanordninger, tolerance og overfladefremhed.
Mængden af dele påvirker også værktøjsomkostningerne. En større produktionsmængde kræver en form af højere klasse, som ikke slides så hurtigt. Det stærkere formmateriale resulterer i en højere støbeformbaseomkostninger og mere bearbejdningstid.
En sidste overvejelse er antallet af sideretninger, som indirekte kan påvirke omkostningerne. Ekstraomkostningerne for sidekerner bestemmes af, hvor mange der bruges. Antallet af retninger kan imidlertid begrænse antallet af hulrum, der kan inkluderes i formen. For eksempel kan formen til en del, der kræver 3 sidevirkningsretninger, kun indeholde 2 hulrum. Der tilføjes ingen direkte omkostninger, men det er muligt, at brugen af flere hulrum kan give yderligere besparelser.