Brugerdefineret plasthus sprøjtestøbning
DeepMould leverer tilpasset sprøjtestøbning af plasthuse ved hjælp af PA66-materiale med fokus på komplekse åbninger, monteringshuller og sidelåsefunktioner. DFM-gennemgang, side-action formdesign og Moldflow-analyse hjælper med at vurdere delens geometri, fyldningsadfærd og krav til udtagning af formen, før værktøjet færdiggøres.
- Hurtig Delievery
- Kvalitetssikring
- 24/7 Kundeservice
Beskrivelse
1. Projektoversigt
Dette projekt vedrører enspecialfremstillet sprøjtestøbt plasthusfremstillet af POLIMID A SG NATURALE, en PA66 støbekvalitet. Komponenten har en bred plan krop, en rektangulær åbning i den ene ende, monteringshuller rundt om perimeteren og udragende låsefunktioner langs siderne. Disse detaljer gør huset mere krævende end en simpel åben bakke: Værktøjet skal danne den store overflade, samtidig med at det giver kontrolleret udløsning ved åbningen og sidetræk.
Projektdokumentationen indeholder faktiske fotografier af støbte dele, fotografier af kerne- og hulrumsværktøjer, en DFM-gennemgang, to fyldningssimuleringssager, et fotosæt til formsamling, en varmebehandlingsinspektionsrekord og en maskingrænsefladetegning. Det medfølgende PA66 tekniske datablad og SWG 1.2767 stålreference bruges nedenfor, hvor de er relevante for design og forarbejdning. Værdier fra et leverandørdatablad identificeres separat fra CAE-resultater og målte inspektionsregistre.
Formålet med denne side er at vise de tekniske beslutninger forbundet med et hus med denne geometri og de tilgængelige produktionsoplysninger for dette projekt. Det er ikke en erstatning for en kontrolleret tegning eller en godkendt formkvalificeringsrapport. Dimensioner, produktionsmængde, hulrumstal og endelig cyklustid er udeladt, fordi de ikke kan fastslås pålideligt ud fra de leverede dokumenter.

2. Plasthusgeometri
• Den store ydre flade er den dominerende synlige overflade af huset. Den er afbrudt af perimeter monteringshuller og en forsænket overgang mod den rektangulære åbning. Disse overgange påvirker skillelinjens position og mængden af formstål, der kræves omkring åbningen. Værktøjet skal også gengive sidelåsefunktionerne uden at beskadige dem under afformningen.
• Åbningen kræver en ensartet kantprofil og tilstrækkelig stålstøtte i det omgivende hulrum og kerne. Skarpe overgange, tynde stålfremspring og bratte ændringer i formoverfladen er potentielle problemer med vedligeholdelse af værktøj. Delgeometrien bør derfor kontrolleres som en komplet samling: Enhver justering, der foretages til formkonstruktionen, skal stadig bevare frigangen og indgrebet mellem huset og dets sammenkoblingskomponent.
• Fladpanelområdet bør vurderes for tykkelsesfordeling, synk, vridning og lokal spændingskoncentration. En visuelt flad støbt overflade garanterer ikke dimensionel planhed under alle støbeforhold. Portposition, pakningsrespons, kølelayout og materialekrympning påvirker alle den færdige form. Der er ikke tildelt nogen planhedstolerance eller vægtykkelsesværdi her, fordi de medfølgende billeder ikke giver en kontrolleret dimensionsspecifikation.
3.DFM anmeldelse: Skillelinje, skyder og ståltilstand
• DFM-tegningen identificerer skillelinjen mellem hulrummet og kernen og gør opmærksom på sideaktionsområdet. En foreslået trækvinkel på 3 grader vises i skyderens bevægelsesretning. Denne anbefaling er beregnet til at forbedre udløsningen af sidefunktionen, når skyderen trækkes tilbage. Vinklen skal kontrolleres i forhold til sammenkoblingsdelen og den funktionelle indgrebslængde; tilføjelse af træk uden at gennemgå samlingen kan ændre fastholdelsen eller pasformen.
• Den samme anmeldelse identificerer et lokalt R3,5 mm-område, der kan skabe en skarp eller utilstrækkeligt understøttet ståltilstand. Den tekniske kommentar foreslår at fjerne eller ændre den lokale radius ved den skyder-relaterede position. Hensigten er at reducere en skrøbelig stålfunktion, forbedre bearbejdningsadgang og mindske sandsynligheden for lokal skade under produktion eller vedligeholdelse. Tegningen viser en foreslået ændring; det beviser ikke i sig selv, at kunden har godkendt ændringen, eller at den er implementeret i det endelige værktøj.
• En praktisk DFM-udgivelse skal bekræfte den godkendte CAD-revision, skyderens kørselsretning, minimum afspærringskontakt, krav til udkast, skillelinjeudseende og dimensionelle grænseflader. Disse kontroller er især vigtige omkring den rektangulære åbning, hvor små ændringer i stålgeometrien kan påvirke både den støbte kant og den bevægelige værktøjskomponent.

4. Formdesign og sidevirkende konstruktion

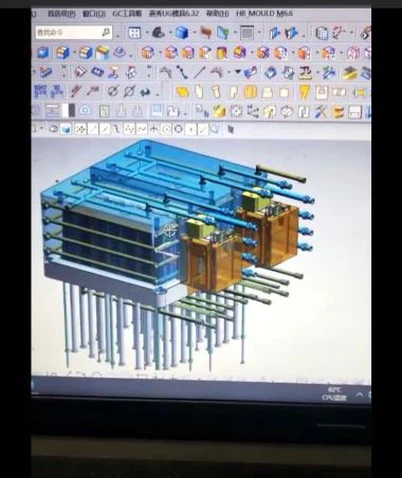
Formfotografierne viser en komplet værktøjsenhed med kerne- og hulrumssider. Omkring den støbte åbning bruger værktøjet bearbejdede stålelementer, der skal justeres, når formen lukker. Styrekomponenter, lokaliseringsflader og bevægelige mekanismer er synlige på fotografierne. Værktøjsdesignet bør opretholde gentagelig registrering mellem disse elementer, samtidig med at der er tilstrækkelig adgang til montering og servicering.
Side-action funktioner introducerer yderligere grænseflader sammenlignet med en straight-pull form. Skyderen skal nå sin helt lukkede position før injektion, forblive understøttet under hulrumstrykket og trække sig langt nok tilbage til, at den støbte funktion kan frigøres. Afspærringsfladerne kræver kontrolleret montering, fordi for stor spillerum kan forårsage flash, mens overdreven interferens kan forårsage slid eller gnidning. Udløsningsvejen skal også undgå at trække mod PA66-huset, efter at hovedformen åbner.
Udstødning skal overvejes sammen med tilbagetrækning af bivirkning. Huset omfatter et bredt panel og flere lokale funktioner; ejektorlayoutet skal fordele udløserkraften uden at koncentrere den på en tynd væg eller kanten af åbningen. De nøjagtige ejektorplaceringer er ikke angivet i dokumenterne, så diskussionen her omhandler de nødvendige tekniske kontroller i stedet for at hævde en bestemt udkastningssekvens.
Værktøjsfotografier og hardware

Fotosættet dokumenterer også de eksterne formplader, monteringsgrænseflader og YUDO-mærket hot-runner-relateret udstyr. Disse er nyttige referencer til formkonstruktion og montering, men fotografierne alene etablerer ikke et bekræftet portantal, hot-runner-kredsløbslayout eller produktionsstøbningscyklus. Sådanne detaljer bør tages fra det endelige formdesign og prøveoptegnelser, når de er tilgængelige.
5.Moldflow Review: Flow-Front Temperatur
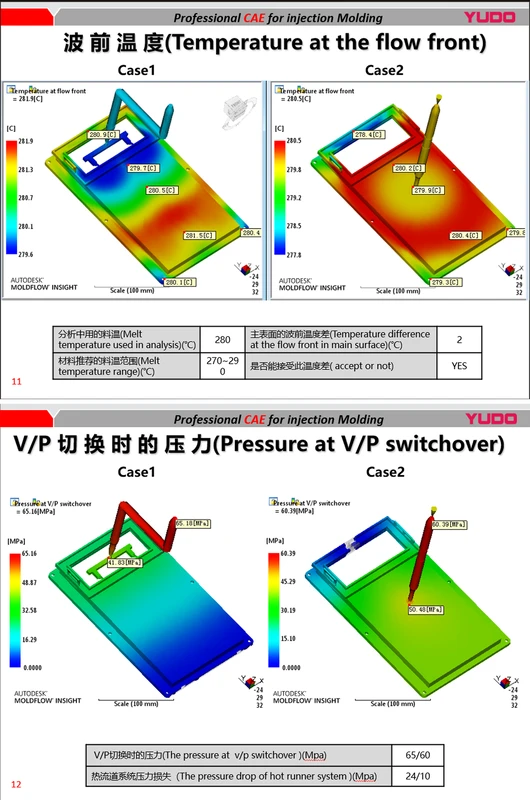
To cases blev evalueret ved hjælp af Autodesk Moldflow Insight. Analysen bruger en smeltetemperatur på 280 grader og rapporterer en maksimal fremløbsfronttemperatur på 281,9 grader for tilfælde 1 og 280,5 grader for tilfælde 2. Den rapporterede temperaturforskel over hovedoverfladen er ca. 2 grader, og den leverede oversigt markerer fremløbsfronttemperaturen som acceptabel. Disse tal beskriver den modellerede fyldningsadfærd, ikke en direkte måling af smelten inde i en kørende produktionsform.
Temperaturkortet er nyttigt, fordi huset har et stort plant område og en rammelignende åbning. Flow skal gå rundt om åbningen og gennem ændringer i sektionen. Lokale forskelle i fremløbsfrontens temperatur kan påvirke fyldbalancen og positionen af strik- eller svejseområder. En næsten ensartet fronttemperatur er nyttig, men den bør evalueres med de komplette simuleringsresultater og delkravene i stedet for at blive behandlet som en selvstændig godkendelse.
6.Moldflow Review: V/P Switchover Pressure
Den leverede simulering rapporterer tryk ved V/P-omskiftning på 65,16 MPa for Case 1 og 60,39 MPa for Case 2. Case 2 viser derfor et lavere modelleret omskiftertryk med 4,77 MPa under de betingelser, der er anvendt til analysen. Dokumentet angiver også tryktab i hotrunner på 24 MPa og 10 MPa for de to tilfælde. Disse resultater tyder på, at det alternative arrangement ændrer trykbehovet i påfyldningssystemet.
|
Simuleringsudgang |
Sag 1 / Sag 2 |
|
Maksimal fremløbsfronttemperatur |
281,9 grader / 280,5 grader |
|
Tryk ved V/P-omskiftning |
65,16 MPa / 60,39 MPa |
Hot-runner trykfald 24 MPa / 10 MPa
|
Analyse smeltetemperatur |
280 grader / 280 grader |
Det lavere forudsagte tryk i tilfælde 2 er relevant for gate- og runner-evaluering, men den bedste konfiguration kan ikke vælges fra tryk alene. Portrestplacering, kosmetiske krav, svejselinjepositioner, luftindfangning, pakningsadfærd og dimensionsstabilitet bør gennemgås, før værktøjsdesignet fryses. Det medfølgende billede viser ikke alle downstream-analyser, så der fremsættes ingen uunderbygget påstand om forvridning, svindfordeling eller endelig godkendelse af porten.
Til produktionsvalidering skal CAE-antagelserne sammenlignes med faktisk materialetørring, smeltetemperatur, formtemperatur, påfyldningstid, injektionstryk og målte deldimensioner. En uoverensstemmelse mellem det simulerede og observerede fyldningsmønster kan indikere forskelle i procesforhold, materialeadfærd eller værktøjsgeometri.
7.PA66 Materialevalg og procesvindue
Den bekræftede harpiks til dette projekt er POLIMID A SG NATURALE, en standard-viskositet PA66 sprøjtestøbningskvalitet. Ifølge det medfølgende producentdatablad er dens massefylde 1,14 g/cm³, smeltepunktet er 260 grader og typisk gennemsnitlig skimmelsvamp er 1,4–1,8 %. Den samme plade giver en trækstyrke ved udbytte på 85 MPa og trækmodul på 3.000 MPa. Disse værdier er referenceegenskaber for karakteren; de er ikke resultater af trækprøver udført på dette hus.
|
PA66 leverandørejendom |
Typisk eller anbefalet værdi |
|
Tæthed |
1,14 g/cm³ |
|
Smeltepunkt |
260 grader |
|
Gennemsnitlig skimmelsvamp |
1.4–1.8% |
|
Trækstyrke ved udbytte |
85 MPa |
|
Trækmodul |
3,000 MPa |
|
Tørringsanbefaling |
Mindst 3 timer ved 90-100 grader |
|
Anbefalet smeltetemperatur |
260-285 grader |
|
Anbefaling af formtemperatur |
70-90 grader |
PA66-behandling kræver fugtkontrol. Leverandøren anbefaler at tørre i mindst tre timer ved 90-100 grader før støbning. Det anbefalede smeltetemperaturområde er 260-285 grader, og formtemperaturområdet er 70-90 grader. Disse er udgangspunkter for procesudvikling, ikke en registrering af de nøjagtige maskinindstillinger, der bruges til at fremstille de fotograferede dele. Faktiske indstillinger afhænger af maskinens kapacitet, løberkonfiguration, deltykkelse og fyldningsrespons.
Leverandørens krympningsområde bør overvejes under udvikling af hulrumsstørrelse, men en enkelt procentdel kan ikke pålideligt beskrive hver retning af et hus med en åbning, ribber og sidetræk. Pakningstryk, lokal vægtykkelse og køleforskelle kan skabe uensartede dimensionsændringer. Den korrekte tilgang er kun at sammenligne støbte prøver med den godkendte tegning, gennemgå afvigelser efter egenskab og justere procesbetingelser eller værktøj efter at have identificeret årsagen.
Materialedatabladet angiver også, at fødevarer eller medicinsk brug ikke bør antages uden specifik godkendelse. Der kræves ingen sådan ansøgning for denne bolig. Ligeledes etablerer materialedataene ikke alene en flammeklassificering af færdige dele, krav om kemikalieresistens eller langsigtet ydeevne i kundens slutbrugsmiljø.
8.Stålreference og varmebehandlingsinspektion
Projektet omfatter en teknisk plade til SWG 1.2767 formstål. Denne reference kan bruges til at gennemgå generelle stålegenskaber og det påtænkte værktøjsmateriale. En separat varmebehandlingsrapport identificerer de inspicerede emner som kvalitet 2343, ikke 1.2767. De to dokumenter bør derfor ikke slås sammen til én materialecertificering eller bruges til at hævde, at den målte hårdhed gælder for hver 1.2767 komponent i formen.

For de to inspicerede emner specificerer varmebehandlingsrapporten HRC 50–52 og registrerer målte hårdhedsværdier i området HRC 50,4–51,6, markeret som acceptable på rapporten. Den registrerer også ca. 0,1 mm deformation for de inspicerede emner. Dette er resultater for de emner, der er identificeret i denne rapport, ikke en universel erklæring om støbegodkendelse. Materialesporbarhed bør forbinde hvert certifikat og hver inspektionspost til dens tilsvarende komponent.
9. Maskingrænseflade og forminstallation
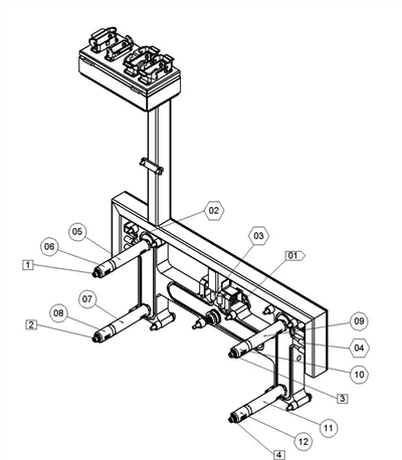
Maskingrænsefladetegningen identificerer en KraussMaffei KM150 C1, 150 tons sprøjtestøbemaskine. Den viser et 500 mm gange 500 mm mellemrumsarrangement, en dysegrænseflade og udstødningsrelaterede tilslutningsdetaljer. Tegningen er en maskinkompatibilitetsreference. Det beviser ikke, at alle forsøg eller produktionskørsler for dette hus blev afsluttet på netop den presse.
Inden forminstallation skal monteringspladearrangementet, lokaliseringsringen, dysens rækkevidde, formhøjde, åbningsslag og udkastningsgrænseflade kontrolleres mod pressen. Grænsefladetegningen viser en minimumsformhøjdereference på 300 mm og en maksimal dagslysreference på 900 mm. Faktiske formdimensioner og løftevægt skal bekræftes fra den endelige værktøjsdokumentation før installation.
Værktøjet bør også gennemgås for køle- og varmløbsforbindelser, sikker bevægelse af skydere, spændeafstand og adgang til servicepunkter. En tjekliste før forsøg er at foretrække frem for at stole på maskinens tonnage alene. Tonnage bekræfter kun ét aspekt af kompatibilitet; formåbning, indsprøjtningskapacitet, frigang til forbindelsesstangen og hjælpesystemer kan være lige så begrænsende.

10. Værktøjsforsøg, inspektion og produktionskontrol
Et praktisk første forsøg med dette hus bør etablere et stabilt påfyldningsvindue, før dimensionskorrektioner overvejes. Holdet skal kontrollere fuldstændig fyldning omkring den rektangulære åbning, synlige svejsnings- eller strikområder, blinke ved skillelinjen og skyderafspærringerne og frigivelse af sidelåsefunktionerne. Tilstanden af det brede panel bør gennemgås for vask, forvrængning og håndteringsmærker.
Eftersyn skal følge den kundegodkendte tegning. Prioriterede funktioner vil sandsynligvis omfatte placering af monteringshuller, åbningsdimensioner, overordnet hylster, lokale parringsflader og geometrien af låsefunktionerne. Dette er et anbefalet inspektionsfokus baseret på den synlige geometri; det er ikke en påstand om, at disse funktioner har en særlig tolerance, eller at der blev leveret en kontrolrapport for hver enkelt af dem.
Når der findes et dimensionsproblem, bør undersøgelsen skelne mellem værktøjsgeometri og procesrespons. En ændring i pakning eller afkøling kan forbedre et område, mens en anden funktion flyttes ud af tolerance.
Dimensionsprøver bør derfor måles under en dokumenteret og gentagelig proces. Godkendte prøver, revisionskontrollerede CAD-data og klare acceptkriterier er nødvendige før serieproduktionsfrigivelse.
11. Forespørgsler om tilpasset boligværktøj og støbning
For et sammenligneligt plasthus kan Deep Mould gennemgå CAD-geometrien, værktøjstilgangen ogsprøjtestøbningkrav. Den indledende gennemgang bør omfatte materialekvalitet, forventet ordremængde, funktionelle grænseflader, kosmetiske overflader, dimensionelle tolerancer og eventuelle restriktioner på portposition eller ejektormærker. En 3D STEP-model og kontrolleret 2D-tegning er de foretrukne startdokumenter.
Hvor sidelåse eller underskæringer er til stede, bør DFM-gennemgangen identificere den foreslåede skillelinje, skyderretning, træk- og afspærringsforhold, før formdesignet færdiggøres. Hvor geometrien udgør en fyldningsrisiko, kan Moldflow-analyse understøtte sammenligningen af gate- eller runner-alternativer. De resulterende anbefalinger skal bekræftes med kunden, før den endelige værktøjsrevision frigives.
Relaterede sider og ingeniørforespørgsel
Plastic Sprøjtestøbning Services - Deep Mould
Sprøjtestøbefremstilling og virksomhedskapaciteter - dyb støbeform
Send CAD-modellen, tegningen, PA66 eller alternative harpiksspecifikationer og forventede mængder for at anmode om en form- og formgennemgang.
Populære tags: Brugerdefineret plasthus Sprøjtestøbning, Custom Plastic Housing, PA66 Sprøjtestøbning, Plastic Housing Form, Sprøjtestøbedesign
Send forespørgsel
Du kan også lide